はじめまして、生産技術コンサルタントの工藤誠です。
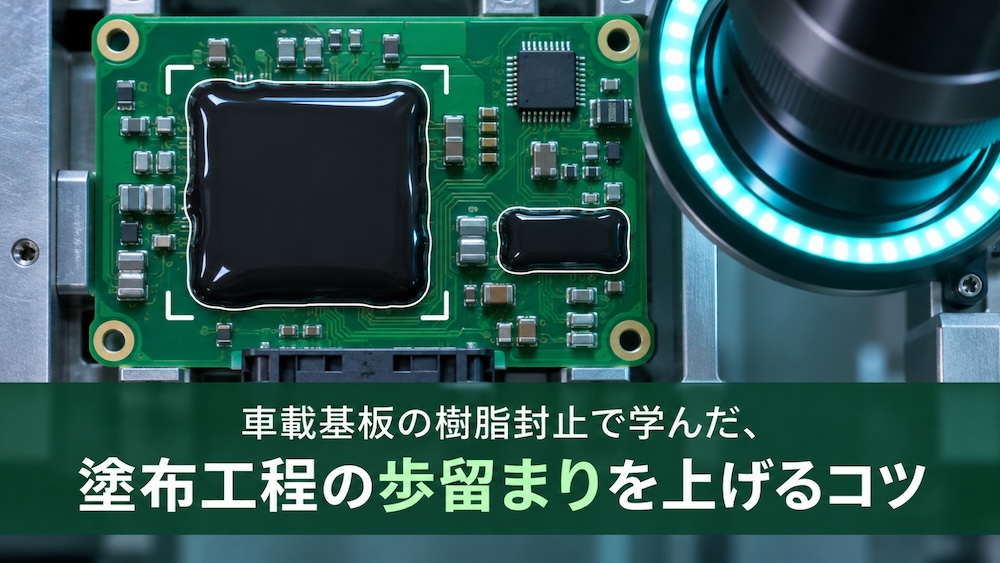
車載電装部品メーカーに22年勤め、ECUやセンサー基板のポッティング工程を担当してきました。
樹脂封止の不良は、硬化したあとでないと見つからないことがよくあります。
見つかった時点で、基板ごと廃棄になることも少なくありません。
この記事では、私が現場で歩留まりを上げるために見直してきた3つのポイントをお話しします。
不良はまず3つの原因に分けて考える
封止不良が出ると、つい材料のせいにしたくなります。
ところが原因をたどると、多くは次の3つのどれかに行き着きました。
| 不良の症状 | 疑う原因 | 見直す点 |
|---|---|---|
| 気泡・未充填 | 吐出圧の不足、ポンプの摩耗 | 装置の方式 |
| 充填量のばらつき | 材料温度の変化 | 材料と配管の温調 |
| 冷熱試験後のクラック | 樹脂と部品の膨張差 | 材料選定 |
高粘度・フィラー入り材料は装置選びで決まる
最近の車載品は発熱が大きく、放熱用のフィラーを混ぜた樹脂が増えています。
スリーボンドの車載電装デバイス向けエポキシ樹脂の技術資料では、熱伝導率4.2W/m・Kの高放熱エポキシの粘度が150Pa・s(150,000mPa・s)と紹介されています。
ここまで粘度が高いと、エア圧で押し出す方式では量が安定しにくくなります。
フィラーは硬いので、ポンプが摩耗して吐出量が少しずつ減っていく問題も起きます。
そこで候補になるのが、プランジャで決まった容積を押し出す方式です。
たとえばナカリキッドコントロールの高粘度ディスペンサー「P-FLOW Hタイプ」は、使用可能粘度が1〜1,050,000mPa・s、ポンプ内の耐圧が19.6MPaです。
計量ポンプには、耐摩耗性を高めるために特殊な材質が使われています。
ただ、カタログの数字だけで決めるのはおすすめしません。
同社はテストルームでの試験を受け付けているので、実際の材料で試し打ちしてから判断してください。
材料の温度が変わると吐出量も変わる
粘度は温度でかなり動きます。
粘度計メーカーのジャスコエンジニアリングが公開しているPEG400の粘度測定例では、10℃で278mPa・s、23℃で178mPa・s、40℃で128mPa・sでした。
10℃と23℃の差だけで、粘度は1.5倍以上違います。
冬の朝一番に充填量が足りなくなる原因は、私の現場ではほとんどがこれでした。
そこで、次の3つを決まりにしていました。
- 材料は使う前日から工程と同じ室温に置く
- タンクや配管に温調をかけ、設定温度を記録する
- 朝一番は捨て打ちしてから量を確認する
もう一つ、高粘度の材料は流れる速さでも粘度が変わります。
同社の揺変度(TI)の測定例では、樹脂をゆっくり回したときの粘度が、速く回したときの約2.3倍でした。
ノズル径や吐出速度を変えたら、量の確認をやり直すようにしてください。
冷熱試験後のクラックは膨張差から考える
車載品は、走っているときと止まっているときの温度差が大きい部品です。
先ほどのスリーボンドの資料によると、エポキシ樹脂の線膨張率は45〜65で、鉄の12、アルミニウムの23を大きく上回ります。
膨張の差が大きいほど、温度が上下するたびに樹脂と部品の境目に力がかかります。
冷熱試験のあとにクラックや剥がれが出たら、塗布条件だけでなく材料の線膨張率も見直してください。
まとめ
塗布工程の歩留まりは、材料の温度、装置の方式、部品との膨張差の3つを押さえるとかなり改善します。
どれも、不良が出てから調べると時間がかかる項目です。
量産を始める前に、実際の材料と実際の温度で試し打ちをしてください。
遠回りに見えて、これが一番効く対策だと私は考えています。