塗布工程の改善をお手伝いしている村瀬です。
車載電子部品メーカーの生産技術部に18年いて、接着剤や放熱材の塗布をずっと担当してきました。
若いころ、冬になると塗布量が足りなくなるトラブルに悩まされたことがあります。
原因は、エア圧式の装置が液の粘度変化の影響を受けていたことでした。
この記事では、そのとき初めてきちんと調べた「容積計量式」と「エア圧式」の違いを、できるだけかみ砕いて説明します。
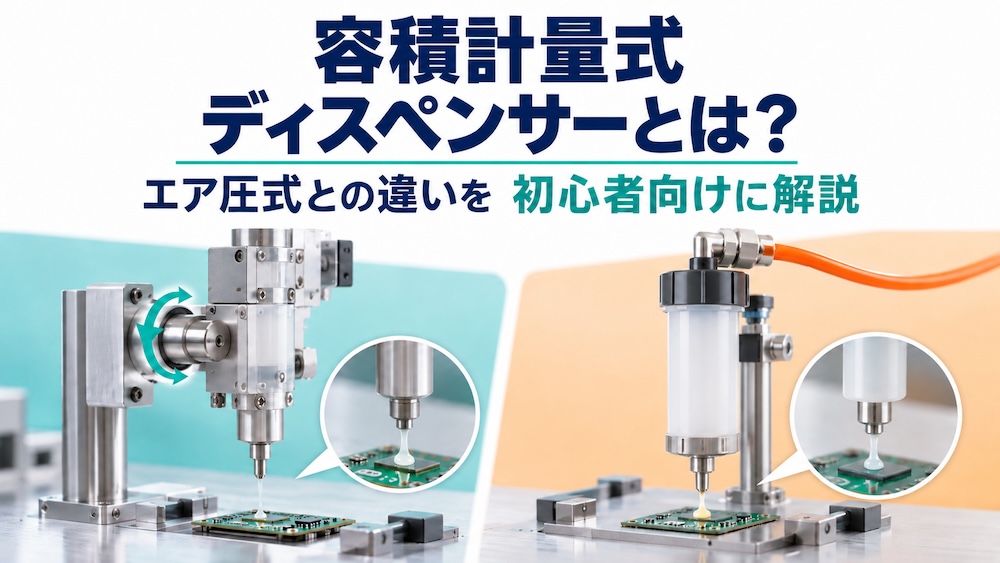
エア圧式は「圧力と時間」で量を決める
エア圧式は、シリンジなどの容器に圧縮空気をかけて、ノズルから液を押し出す方式です。
吐出量は、かける圧力と時間の組み合わせで調整します。
構造が簡単で手ごろなので、いちばん普及している方式です。
ただし、同じ設定でも吐出量が変わる要因があります。
- 容器の残量が減ると液面が下がり、押し出す力が変わる
- 室温が変わると液の粘度が変わり、出方も変わる
- 空気は押すと縮むので、押した力がそのまま液に伝わるとは限らない
日本機械学会の『機械工学事典』にも、液体の粘性率は温度とともに減少すると書かれています。
裏を返せば、温度が下がると液は粘くなります。
冬に量が減ったのは、室温が下がって液が出にくくなっていたからでした。
空気については、同じ事典の「圧縮性流れ」の項目に、気体は容易に圧縮し得ると書かれています。
液体はほとんど縮まないものとして扱ってよい、という説明も同じ項目にあります。
もちろん、液の温度を一定に保つ装置や、残量の変化を補正する機能を持ったエア圧式もあります。
エア圧式なら必ずばらつく、というわけではありません。
容積計量式は「押し出した体積」で量を決める
容積計量式は、ポンプが押し出した体積の分だけ液を出す方式です。
代表的なのは、注射器のピストンのような部品で液を押し出すプランジャポンプです。
プランジャが1回に動く距離が同じなら、出てくる体積も同じになります。
液の粘度が多少変わっても量がぶれにくいのは、この仕組みのおかげです。
ナカリキッドコントロールの製品紹介動画のページでも、プランジャ計量ポンプは粘度の変化による吐出量のばらつきが少ない点が特長だと説明されています。
2つの方式の違い
| 項目 | エア圧式 | 容積計量式 |
|---|---|---|
| 量の決め方 | 圧力と時間 | 押し出した体積 |
| 粘度変化の影響 | 受けやすい | 受けにくい |
| 残量の影響 | 受けやすい | 受けにくい |
| 装置の構造 | 簡単で手ごろ | ポンプなどの機構が加わる |
試作や少量生産ならエア圧式で十分なことも多いです。
量産で吐出量をそろえたいときは、容積計量式を検討する価値があります。
高粘度の材料なら容積計量式を候補に
粘度の目安として、産総研の資料によると20℃の水はおよそ1mPa・sです。
たとえばナカリキッドコントロールのP-FLOWシリーズHタイプは、1〜1,050,000mPa・sの材料に対応しています。
上限は、水のおよそ100万倍の粘りにあたります。
ポンプ内の耐圧を19.6MPaまで高めていて、フィラーを多く含む材料も扱えるのが特徴です。
仕様の詳細は、高粘度の材料に対応したプランジャポンプ式ディスペンサーの製品ページで確認できます。
なお、カタログの数値だけで決めないほうが安全です。
同社にはテストルームがあり、自社の材料を使った試し塗りを申し込めます。
私はこれまで、導入前に必ず実際の材料で試してきました。
まとめ
エア圧式は手軽ですが、残量や温度の影響で吐出量が変わりやすい方式です。
容積計量式は押し出した体積で量を決めるので、粘度が変わっても量がそろいやすくなります。
高粘度の材料で量のばらつきに困っているなら、まずは自社の材料で容積計量式を試してみてください。